10
2026.6
作者
376
阅读量
一、硬度:被低估的工序"裁判"
在车间里,硬度常被当成一个"出厂参数"——材料来了看一眼标签上的 HRC 值,然后该干嘛干嘛。但实际上,硬度从毛坯进厂到成品出库,几乎每一步都在暗暗"打分"。
材料够不够耐磨?刀具扛不扛得住?淬火有没有到位?表面处理是不是做足了?这些问题最终都可以追溯到硬度上。它不像尺寸公差那样直接写在图纸上,但它决定着你所有工艺参数的上限。
举个例子:同样是45号钢,调质到 HRC28~32 和 HRC38~42,切削参数完全不同。前者用普通硬质合金刀片干得顺风顺水,后者不换上涂层刀片,一小时崩三次刃。这就是硬度的"话语权"——它不是主角,但每个主角都得看它脸色。
二、三大硬度测试方法:各管一摊
目前工业现场用得最多的三种硬度测试方法——布氏硬度(HB)、洛氏硬度(HR)、维氏硬度(HV)——各有各的战场。没有谁比谁高级,只有谁比谁合适。
布氏硬度(HB):大家伙的专属
用一个淬火钢球或硬质合金球压入材料表面,测量压痕直径算硬度。压痕大、数据稳,适合铸件、锻件、厚板这类"大块头"。但对于薄壁件或高硬度材料(HRC50以上),压头本身就吃不消。
车间提醒:布氏硬度测试对表面粗糙度敏感度较高,试件表面必须打磨平整。铸件上的氧化皮、锻件上的黑皮不磨掉,测出来的数据能差出 10 个 HB 单位。
洛氏硬度(HR):生产线的快枪手
洛氏硬度测量的是压入深度而不是压痕面积,测试速度快、操作简单,是生产线上的主力。HRC 标尺(金刚石圆锥压头,150kgf)在淬火件检测中几乎成了"通用语言"。
但洛氏硬度有个容易被忽视的局限:对表面硬化层厚度敏感。渗碳层、高频淬火层如果太薄(通常低于0.6mm),压头会穿透硬化层打到底材上,读数偏低。这时候应该改用表面洛氏(HR15N/HR30N)或维氏。
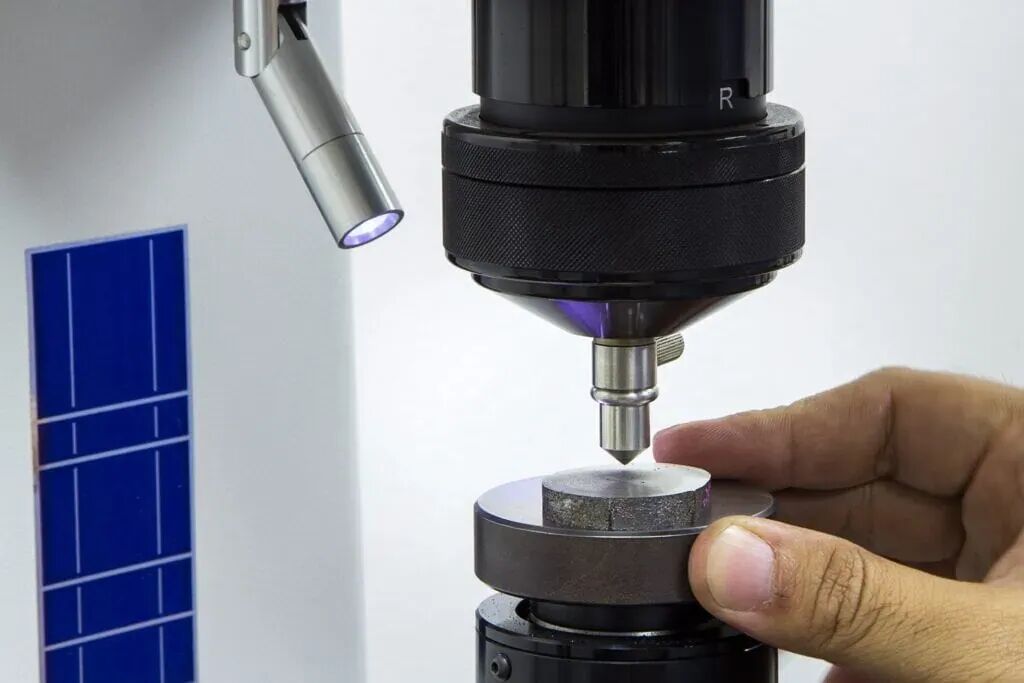
维氏硬度(HV):显微镜下的精准派
金刚石正四棱锥压头,载荷范围从 1gf 到 100kgf,既能测薄膜涂层(几个微米厚),也能测整体材料。维氏硬度在刀具涂层检测和焊接热影响区硬度梯度分析中不可替代。
现场经验:同一块试样上,维氏硬度打 5 个点取平均值是基本操作。如果某个点偏差超过 ±30HV,八成是表面没处理好——要么有划痕,要么残留抛光膏没擦干净。
三、硬度对照速查(HV=HB=HRC)
以下为常用硬度范围对照简表,数据源自 DIN 50150。实际应用中以最新版标准文本为准。
|
抗拉强度(N/mm²) |
维氏 HV |
布氏 HB |
洛氏 HRC |
|
320 |
100 |
95 |
— |
|
430 |
135 |
128 |
— |
|
560 |
175 |
166 |
— |
|
720 |
225 |
214 |
— |
|
835 |
260 |
247 |
24.0 |
|
995 |
310 |
295 |
31.0 |
|
1150 |
360 |
342 |
36.6 |
|
1320 |
410 |
390 |
41.8 |
|
1520 |
470 |
447 |
46.9 |
|
1810 |
550 |
523 |
52.3 |
四、硬度如何决定你的工艺路线
硬度不是孤立的数据——它和切削参数、刀具选型、热处理工艺、表面处理方案构成了一张网。拉紧一根线,其他线跟着动。
切削加工:刀片怎么选,硬度说了算
工件硬度在 HRC30 以下,普通硬质合金刀片(P类/K类)就能胜任。HRC30~45 区间,涂层硬质合金或金属陶瓷是常规选择。超过 HRC45,基本进入"以车代磨"的领地,立方氮化硼(CBN)或陶瓷刀片才能吃得开。
反过来想:如果你的刀具在正常切削参数下,三班倒都撑不过一个班,先别急着换更好(更贵)的刀片。拿硬度计打一下工件表面,看看是不是热处理过了头——有时候淬火硬度比图纸要求的偏高 2~3 HRC,刀具寿命能缩短 30%。
热处理:硬度的"调节器"
淬火决定硬度上限,回火决定最终落点。齿轮淬火后通常需要回火到 HRC58~62,既保证齿面耐磨又不至于整体脆断。模具钢淬火后通常要多次回火,目的就是让硬度降到一个"好用"的区间——太硬易崩角,太软易塌陷。
表面处理:硬度的"最后一公里"
渗氮、渗碳、喷丸、PVD/CVD 涂层——这些表面处理技术的本质都是在不显著改变基体韧性的前提下,给表面"镀"上一层高硬度保护。冲压模具凹模表面硬度做到 700HV 以上,寿命可以翻三倍。但前提是基体调质做得好——表面硬得像玻璃,里面软得像面团,一受力就塌。
结语
硬度这东西,玩通了就是调参利器,玩不通就是废品源头。每次换料、每次调工艺、每次发现异常磨损,不妨回头看一眼硬度数据——它不会告诉你怎么做,但它能告诉你:哪个环节可能出了偏差。
